不锈钢批头是指采用不锈钢材质制造的螺丝刀替换头,主要特点是耐腐蚀、防锈能力强,适合在潮湿环境或对防锈有要求的场景使用 。那么,下面小编介绍一下使用不锈钢批头的硬度检测方法:
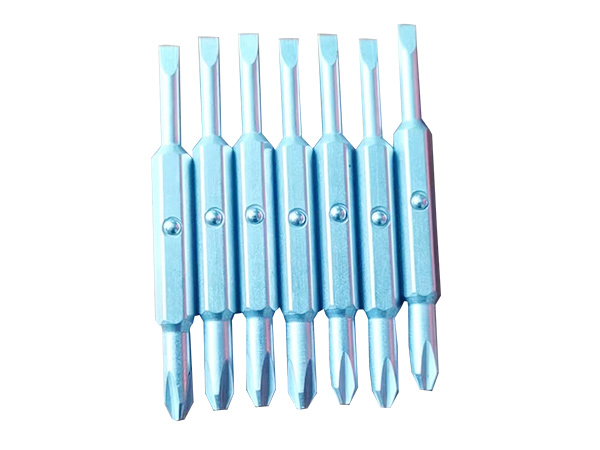
一、主流检测方式(工厂来料检验首选)
1. 洛氏硬度 HRC(常用)
- 压头:120° 金刚石圆锥;初载 10kgf,主载 150kgf
- 适用:批头六角杆部位(杆径≥3mm)
- 原理:先加预载定位,再加主载荷,根据压入深度算出 HRC 硬度。
- ✅优点:速度快、适合批量抽检;压痕小,样品可继续使用(轻微压坑)
- ⚠️限制:批头头部齿形区域太小,不能直接 HRC,容易打滑、压弯零件,数据不准。
取样位置:距离批头头部 2 倍杆直径的杆身区域,同一支批头测 3 点,去掉异常值取平均值;压点之间、压点离边缘至少≥3mm,避免相互干扰。
2. 维氏显微硬度 HV(精密检测 / 齿尖局部检测)
如果要检测批头齿尖、表层热处理硬度,用显微维氏硬度计(小载荷 HV0.5/HV1),适合狭小区域、看表层脱碳情况。
- 优点:可以直接测齿工作面;还能检查表层有没有脱碳、硬度梯度
- 缺点:制样麻烦,需要镶嵌、抛光,多用于第三方实验室、热处理工艺验证,产线大批量检验不用。
3. 便携式里氏硬度计(现场粗略筛查,仅参考)
适合仓库来料快速筛查,不能作为判定合格的正式依据**,误差偏大;如果判定有争议,必须用台式洛氏复测。
二、检测前样品准备(非常关键,否则数据失真)
1. 清理表面:打磨、抛光被测区域,去除氧化皮、磨削烧伤层、油污;表面粗糙、氧化皮会让硬度偏低、数据离散。
2. 支撑与夹具
批头细长,不能直接悬空放砧台;必须用 V 型铁夹具固定,保证测试面水平、压头垂直,加载不晃动、不弹跳。
3. 厚度要求:被测位置材料厚度要满足 HRC 要求,背面不能出现鼓包(一旦鼓包,说明压穿,结果无效)。
4. 制样禁忌:打磨时不能高温灼烧,高温会回火软化,测出来硬度偏低误判。
三、检测操作步骤(台式洛氏 HRC)
1. 硬度计先用**标准 HRC 校准块**校验设备;
2. 批头固定在 V 型夹具,杆身待测面朝上;
3. 先施加初试验力(10kgf),消除表面间隙;
4. 施加主试验力,保荷规定时间,卸载读取 HRC 数值;
5. 同一支批头测 3 点,剔除异常点;每批次随机抽取样品(一般 5~8 支);
6. 记录:材质、测试位置、每点 HRC、平均值。
四、常见误区(工厂容易踩坑)
1. ❌直接在十字齿尖打 HRC:零件太小,受力变形,读数偏低,不代表真实硬度
2. ❌不抛光,带黑皮直接打:氧化皮、磨削烧伤层造成数值忽高忽低
3. ❌批头没有 V 型支撑、悬空测试:加载时批头轻微弹跳,结果偏低
4. ❌只测 1 个点判定合格:热处理不均匀,单点不能代表整支
5. ❌把里氏硬度读数当作正式验收依据:仅用于初筛,仲裁必须台式洛氏
五、合格判定参考(440C 不锈钢批头)
- 杆身硬度目标HRC 52~58
- 低于 HRC52:太软,使用容易扭弯、齿尖快速磨损打滑
- 高于 HRC58:脆性变大,装配时容易断裂(不锈钢批头脆性比 S2 合金钢更大)
配套验证:硬度合格后,zui好同步做扭力测试;硬度达标不代表韧性合格,存在硬而脆一扭就断的风险。
六、图纸采购备注
批头硬度检测:在距离头部 2 倍杆径的杆身位置检测 HRC,目标 HRC52~58;每支测 3 点取平均值;检测前试样表面抛光去除氧化皮,采用 V 型夹具支撑;齿尖区域采用显微维氏硬度检测表层硬度,不允许脱碳。





