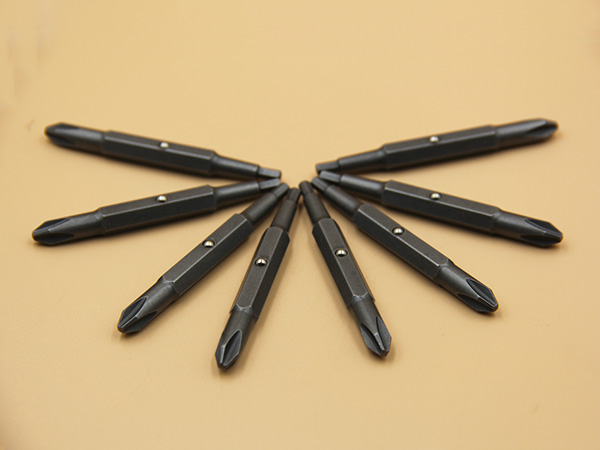
十字批头核心原理:十字 PH 结构本身自带向外推的斜面,扭矩越大,批头越容易被挤出螺丝槽;跳批一旦发生,会磨坏螺丝槽 + 批头刃口,形成恶性循环。解决思路分 4 大块:螺丝槽匹配、批头品质、锁付姿态、扭矩工艺。下面小编讲解一下:
一、选型源头:杜绝型号混淆(常见低级错误)
1. PH 十字 和 PZ 米字严禁混用
- PH(Phillips):十字槽,槽壁斜面,容易跳批;
- PZ(Pozidriv):米字,槽内多出 4 条辅助筋,槽壁接近垂直,抗跳批更好;
现象:PH 批拧 PZ 螺丝,只有尖角接触,一用力就打滑。采购前确认螺丝是 PH 还是 PZ。
2. 批头规格必须匹配螺丝槽大小
PH2 配 M3~M5;PH1 配 M2~M3;批头偏大塞不进去;偏小只卡尖点,受力极易弹出。
✅简易抽检:全新批头垂直插入全新螺丝,无明显晃动,拎起螺丝不掉**。
二、批头本身品质控制(很多跳批根源在这里)
1. 材质与热处理
优先 S2 工具钢,HRC59~61;硬度偏低→刃口很快磨圆;硬度过高→脆性大崩尖。
2. 头部成型精度
批头十字棱的锥角、根部 R 要标准;廉价批头头部角度偏差大,接触面积小,受力向外推。
磨损批头是头号杀手:只要棱边出现圆角、崩口,必须立刻更换,不要继续上机。磨损后接触面变小,一跳批就会批量损伤螺丝。
3. 同轴度
自动化锁螺丝机尤其重要,批头杆与头部不同心,旋转摆动,锁付时受力倾斜,诱发跳批。
4. 可选优化:带防滑齿批头 / 双接触面批头,增大咬合摩擦力;适合高频产线。
三、锁付姿态与工装(自动化 / 电批都适用)
1. 必须保证垂直锁付,不能倾斜
批头一旦偏斜,受力单边,立刻产生向外分力,直接跳批。
- 手持电批:手保持垂直,下压轴向压力;
- 自动锁螺丝机:校准 Z 轴垂直度,导向定位套保证螺丝与批头同轴。
2. 保持足够轴向顶紧力(下压)
锁螺丝过程中持续施加向下压力,抵消十字斜面产生的向外推力;
自动化机台:Z 轴下压弹力不足,是高频跳批原因之一。下压不是蛮力,维持贴合即可。
3. 避免批头过长:加长批头刚性差,锁付时容易弯曲倾斜,诱发跳批;深孔场景优先选用刚性更好的加长杆,不要用细长普通批头。
四、扭矩、转速工艺参数优化
1. 扭矩不要一步到位
PH 十字天生抗跳差,高扭矩一次性冲击极易跳批。
✅推荐两段式锁付:低速预拧入定位 → 再上升到目标扭矩。
2. 降低起拧转速:高速起拧瞬间冲击力大,批头容易弹开;小螺丝尤为明显。
3. 扭矩匹配:不要选用额定扭矩远大于锁付需求的电批 / 风批;扭矩余量过大容易瞬间过载跳批。
五、螺丝本身与物料问题(容易被忽略)
1. 螺丝槽不良:螺丝槽注塑 / 冲压不到位、槽内毛刺、镀锌 / 喷粉太厚填充十字槽,批头无法落到底,咬合不足。来料抽检螺丝槽深度。
2. 螺丝浮锁、倾斜:螺丝歪斜,批头自然跟着偏斜,发生跳批。自动机检查送钉、定位是否到位。
3. 铁屑、粉尘卡在螺丝槽内,批头无法到位,清理物料。
六、日常维护点检(产线必做)
1. 每班抽检批头外观,检查刃口磨损、崩缺;建立批头更换周期,不要等打滑了再换。
2. 检查批头夹持:夹头磨损、批头打滑空转,造成摆动,间接引发跳批。
3. 定期做试锁验证:用同批次螺丝试锁,观察是否出现跳批、螺丝槽损伤。