螺丝刀头(批头)材质对寿命的影响核心看两点:硬度、韧性,两者是一对矛盾;再配合表面处理,决定会不会磨圆、崩尖、断裂。下面按螺丝刀头常用材质来讲:
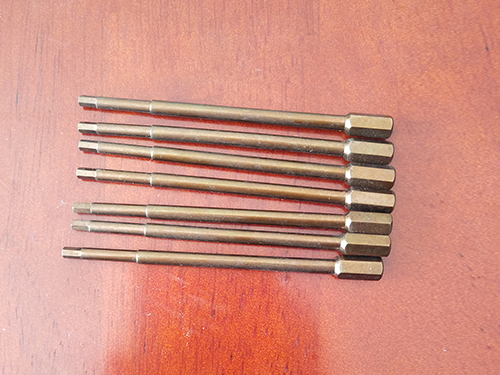
1. S2 合金钢(工业主流,高频装配首选)
硬度:HRC 58~62
-优点:淬硬后耐磨性很好,头部不容易被螺丝槽挤压磨圆,连续打螺丝寿命远高于 CR-V;适合电批、冲击起子。
- 短板:韧性偏脆。如果扭矩过载、歪斜受力、冲击过猛,**容易崩尖、断裂**。
- 适合场景:长期批量装配;搭配冲击起子优先选**冲击专用 S2 批头(小蛮腰结构)**,缓冲冲击,减少崩头。
2. CR-V 铬钒钢
硬度:HRC 52~56
- 优点:韧性更好,不容易断;歪斜受力、超载时大多是头部慢慢压扁、磨圆,而不是突然崩碎。
- 短板:硬度偏低,耐磨差,高频连续使用很快就磨损、打滑,寿命短。
- 适合:手动螺丝刀、偶尔检修、低频使用,不适合产线长时间打螺丝。
3. 普通碳钢(低价款)
硬度低,一般 HRC45 左右
- 缺点:耐磨性很差,很容易磨圆打滑,寿命很短;稍微大一点扭矩直接变形。
- 定位:家用偶尔用,**工业装配不推荐**。
4. 特殊涂层(不是基材,但大幅提升寿命)
基材不变,表面做氮化、钛涂层、黑钛、钻石涂层:
- 氮化:表面硬化,耐磨提升,防锈变好;
- 钛金涂层:摩擦系数低,转动发热更小,不容易积屑、咬合卡死,寿命明显拉长;
注意:涂层只是一层薄膜,一旦涂层刮破,里面基材还是原来的性能。
5. 不锈钢批头(很少见)
软,耐磨差,容易滑牙,一般只用于有防锈要求、扭矩很小的场景,寿命差。
简单总结对比
- S2:耐磨强,寿命长;怕猛冲击、偏载(容易崩)
- CR-V:韧性好,不容易断;不耐磨,磨损快、寿命短
- 碳钢:便宜,寿命最短,容易磨圆打滑
额外两个关键补充(很多人忽略)
1. **同材质也会有很大差距:热处理工艺**
同样标 S2,热处理不到位的,硬度不够或者内应力大,寿命差很多;有的虚标 S2,实际是普通碳钢。
2. **使用方式会放大材质的优缺点**
就算是 S2 好批头:
- 斜着打螺丝、扭矩超标、头型不匹配 → 磨损 / 崩头速度成倍加快;
- 垂直受力、扭矩匹配、头型精准 → 能发挥出它的耐磨优势。





